在新材料与功率封装领域,陶瓷与金属的异质连接长期是制约行业发展的核心难题。陶瓷以离子键、共价键结合,绝缘、耐高温、低膨胀,却脆性大、难加工、与金属不浸润;金属易焊接、高韧性、导电导热,却热膨胀高、高温易变形、无绝缘性。二者在键合方式、材料物性和热膨胀特性上完全相悖,导致键型失配、润湿性差、热膨胀失配三重障碍,传统粘接、贴合、机械压合等物理连接无法实现长期稳定、高可靠的一体化结合。然而在高压IGBT(绝缘栅双极型晶体管)、SiC功率模块、航空热端构件、精密传感器等高端场景中,陶瓷与金属的高强度一体化结合是器件落地的必要条件,行业真正需要的是原子级冶金融合与化学键合。为此,本文按“难点—破局—落地—新路径”展开:先讲清底层物理机制,再拆解工业端三条可落地的“生长结合”工艺及其破局点与代价,继而梳理其支撑的产业,最后给出面向快速迭代的全新技术方案。
陶瓷与金属的连接到底难在哪?
理解工艺之前,必须先理解矛盾本身。陶瓷与金属的连接困难,可以归结为三重障碍:键型失配、润湿性差、热膨胀失配。它们分别对应三种失效——接不上、填不满、活不久。

(图1)陶瓷—金属连接的三重障碍
键合本质不同:陶瓷内部以离子键、共价键为主,电子被牢牢束缚在原子周围,高度局域化;金属内部是金属键,存在可以自由移动的电子云。
这意味着:在陶瓷/金属的界面上,不存在一种可以自然延续的键合方式。陶瓷这边是定向的、饱和的化学键,金属那边是弥散的自由电子。两者之间缺乏连续的过渡,界面很难自发形成强化学键。
陶瓷的脆性还带来第二重麻烦:它几乎没有塑性变形能力。金属在受力时可以靠位错滑移把应力”消化”掉,陶瓷不能——应力一旦超过强度,就直接断裂,没有预警。
✅ 润湿性差:连接的物理前提是”接触”,而”接触”的前提是润湿。
一滴液体停在固体表面,它的形状由三个界面能的平衡决定,这就是杨氏方程(Young’s Equation):
γSV − γSL = γLV · cos θγSV、γSL、γLV 分别为固—气、固—液、液—气界面能,θ 为接触角
·θ < 90°:液体润湿固体,可以自发铺展;
·θ > 90°:液体不润湿固体,会”缩成球”。
问题就在这里:这是一个典型的非反应体系。液态银或银铜合金在氧化铝表面的接触角通常在130°~140° 量级,远远大于 90°。钎料根本铺不开,更谈不上填满整个界面。
更麻烦的是,在真空器件这类应用里,界面不仅要”粘得住”,还要一点不漏。工程上通常用氦质谱检漏来判定气密性,漏率必须低到10−9 Pa·m³/s 量级甚至更低。一个没有润湿的界面,必然布满未结合区,气密性无从谈起。
✅ 热膨胀失配:连接是在高温下完成的,服役却往往在常温甚至更低的温度。降温过程中,两种材料收缩量不同,界面必然受应力。
粗略估算界面上由热失配引起的应力水平:
σ ≈ Ec · Δα · ΔT / (1 − νc)Δα 为热膨胀系数之差,ΔT 为结合温度与服役温度之差,Ec、νc 为陶瓷弹性模量与泊松比
代入一组常见数据:氧化铝α ≈ 7.5×10⁻⁶ K−1,铜α ≈ 17×10−6 K−1,Δα 超过 9×10⁻⁶ K−1。如果结合温度是800 ℃、服役温度是 25 ℃,ΔT 接近 800 K——由此产生的应力水平,已经可以和陶瓷本身的强度相比拟。
Δα 的差距无法靠”焊得更牢”来解决。它只能靠结构设计去疏导。这一点,直接决定了后面所有工艺路线的形态。
小结:三重障碍
① 键型失配→ 界面没有现成的化学键可接;
② 润湿性差 → 液态金属填不满界面,气密性无法保证;
③ 热膨胀失配 → 冷却后界面必然承受残余应力,而陶瓷无法松弛它。
值得注意的是,这三重障碍并非并列的三个”技术点”,而是层层递进的三道关卡:先要”接得上”(造键),再要”填得满”(润湿),最后还要”活得住”(抗热失配应力)。今天工业端能够真正落地的”生长结合”工艺,本质上都是在不同环节、以不同代价闯过这三道关卡。
行业主流三种“生长结合”工艺
工业端真正实现陶瓷与金属”一体化生长”的工艺,只有三条核心技术路线。从思路上分,它们又可归为两大流派:”先金属化、后钎焊”(工艺一)与”直接覆铜”(工艺二、工艺三)。三条路线各自对应不同的产品定位、可靠性等级与成本体系,也是行业选型的核心依据。
✅ 工艺一:烧结金属粉末法(Mo–Mn 金属化)
这是军工、航天、高端真空器件沿用多年的成熟工艺,核心逻辑是界面改性搭桥。
通过在陶瓷表面涂覆钼锰浆料,经高温烧结,浆料组分与陶瓷表层发生固相化学反应,生成过渡相,让陶瓷表面形成一层致密、可浸润、可焊接的金属化层。后续可直接镀镍、镀铜,实现与金属构件的钎焊结合。
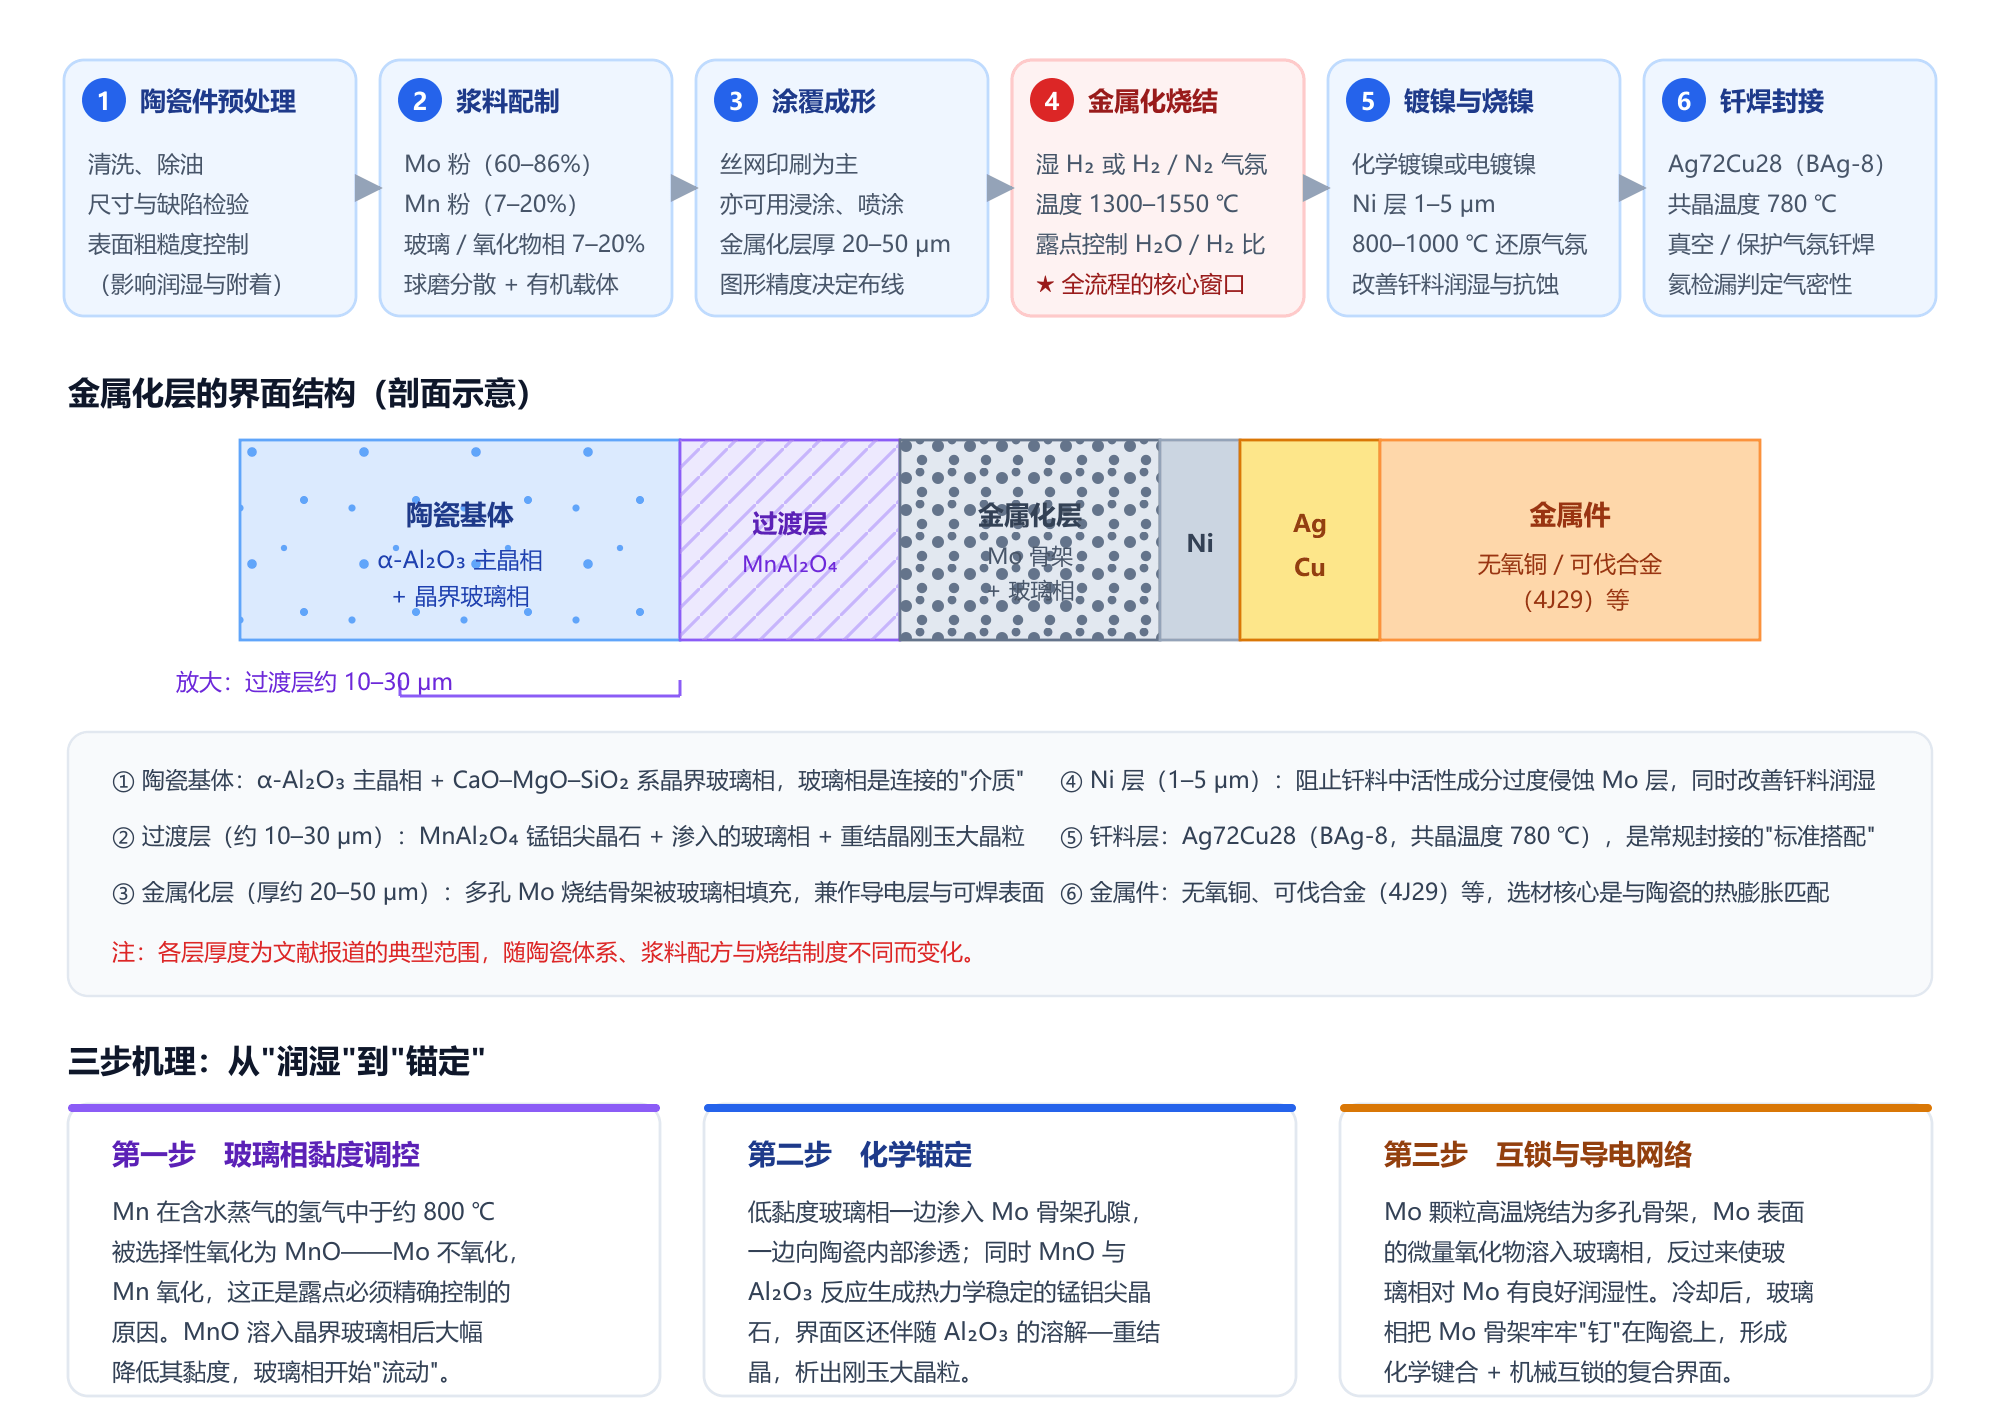
(图2)烧结金属粉末法(Mo–Mn 金属化)的工艺链条与界面结构
核心优势:界面结合稳定性极强、气密性极佳、耐高低温冲击,真空适配性拉满,长期老化可靠性顶尖。
核心短板:工艺链路长、成本高、金属层厚度受限、导热性能一般,不适合超高功率、高散热需求的半导体场景。
核心应用:真空封装器件、航空航天精密构件、高可靠密封陶瓷金属组件。
✅ 工艺二:活性金属钎焊法(AMB)
行业资深从业者都清楚,AMB是高端功率基板的代名词,也是真正意义上让陶瓷与金属“原子级长合”的核心工艺。
其核心原理是在钎料中引入Ti、Zr等活性金属元素。常规钎料无法与陶瓷反应,而活性元素在高温真空环境下,会优先与陶瓷表面的氧、氮元素发生化学反应,生成致密的陶瓷相界面反应层。

(图3)活性金属钎焊:用”活性元素”改写润湿条件
简单来说:活性元素“抓住”陶瓷,钎料合金“锁住”金属,无需提前金属化,直接实现陶瓷-钎料-铜层的一体化冶金结合。
核心优势:界面无空洞、热阻极低、结合强度高、抗热疲劳性能优异,完美适配SiC、IGBT等高频高功率器件的散热与可靠性需求。
核心短板:真空高温设备门槛高、工艺窗口窄、量产难度大、成本偏高,对陶瓷基材、铜材纯度、钎料配比精度要求极高。
核心应用:新能源汽车电控、光伏逆变、高端工业变频、航空功率模块等高端场景。
✅工艺三:陶瓷基板覆铜
DBC是中低端功率器件、量产通用场景的核心工艺,逻辑区别于AMB。通过高温氧化氛围处理,让铜箔与氧化铝陶瓷表面形成Cu-O陶瓷过渡层,实现铜层与陶瓷的紧密结合。
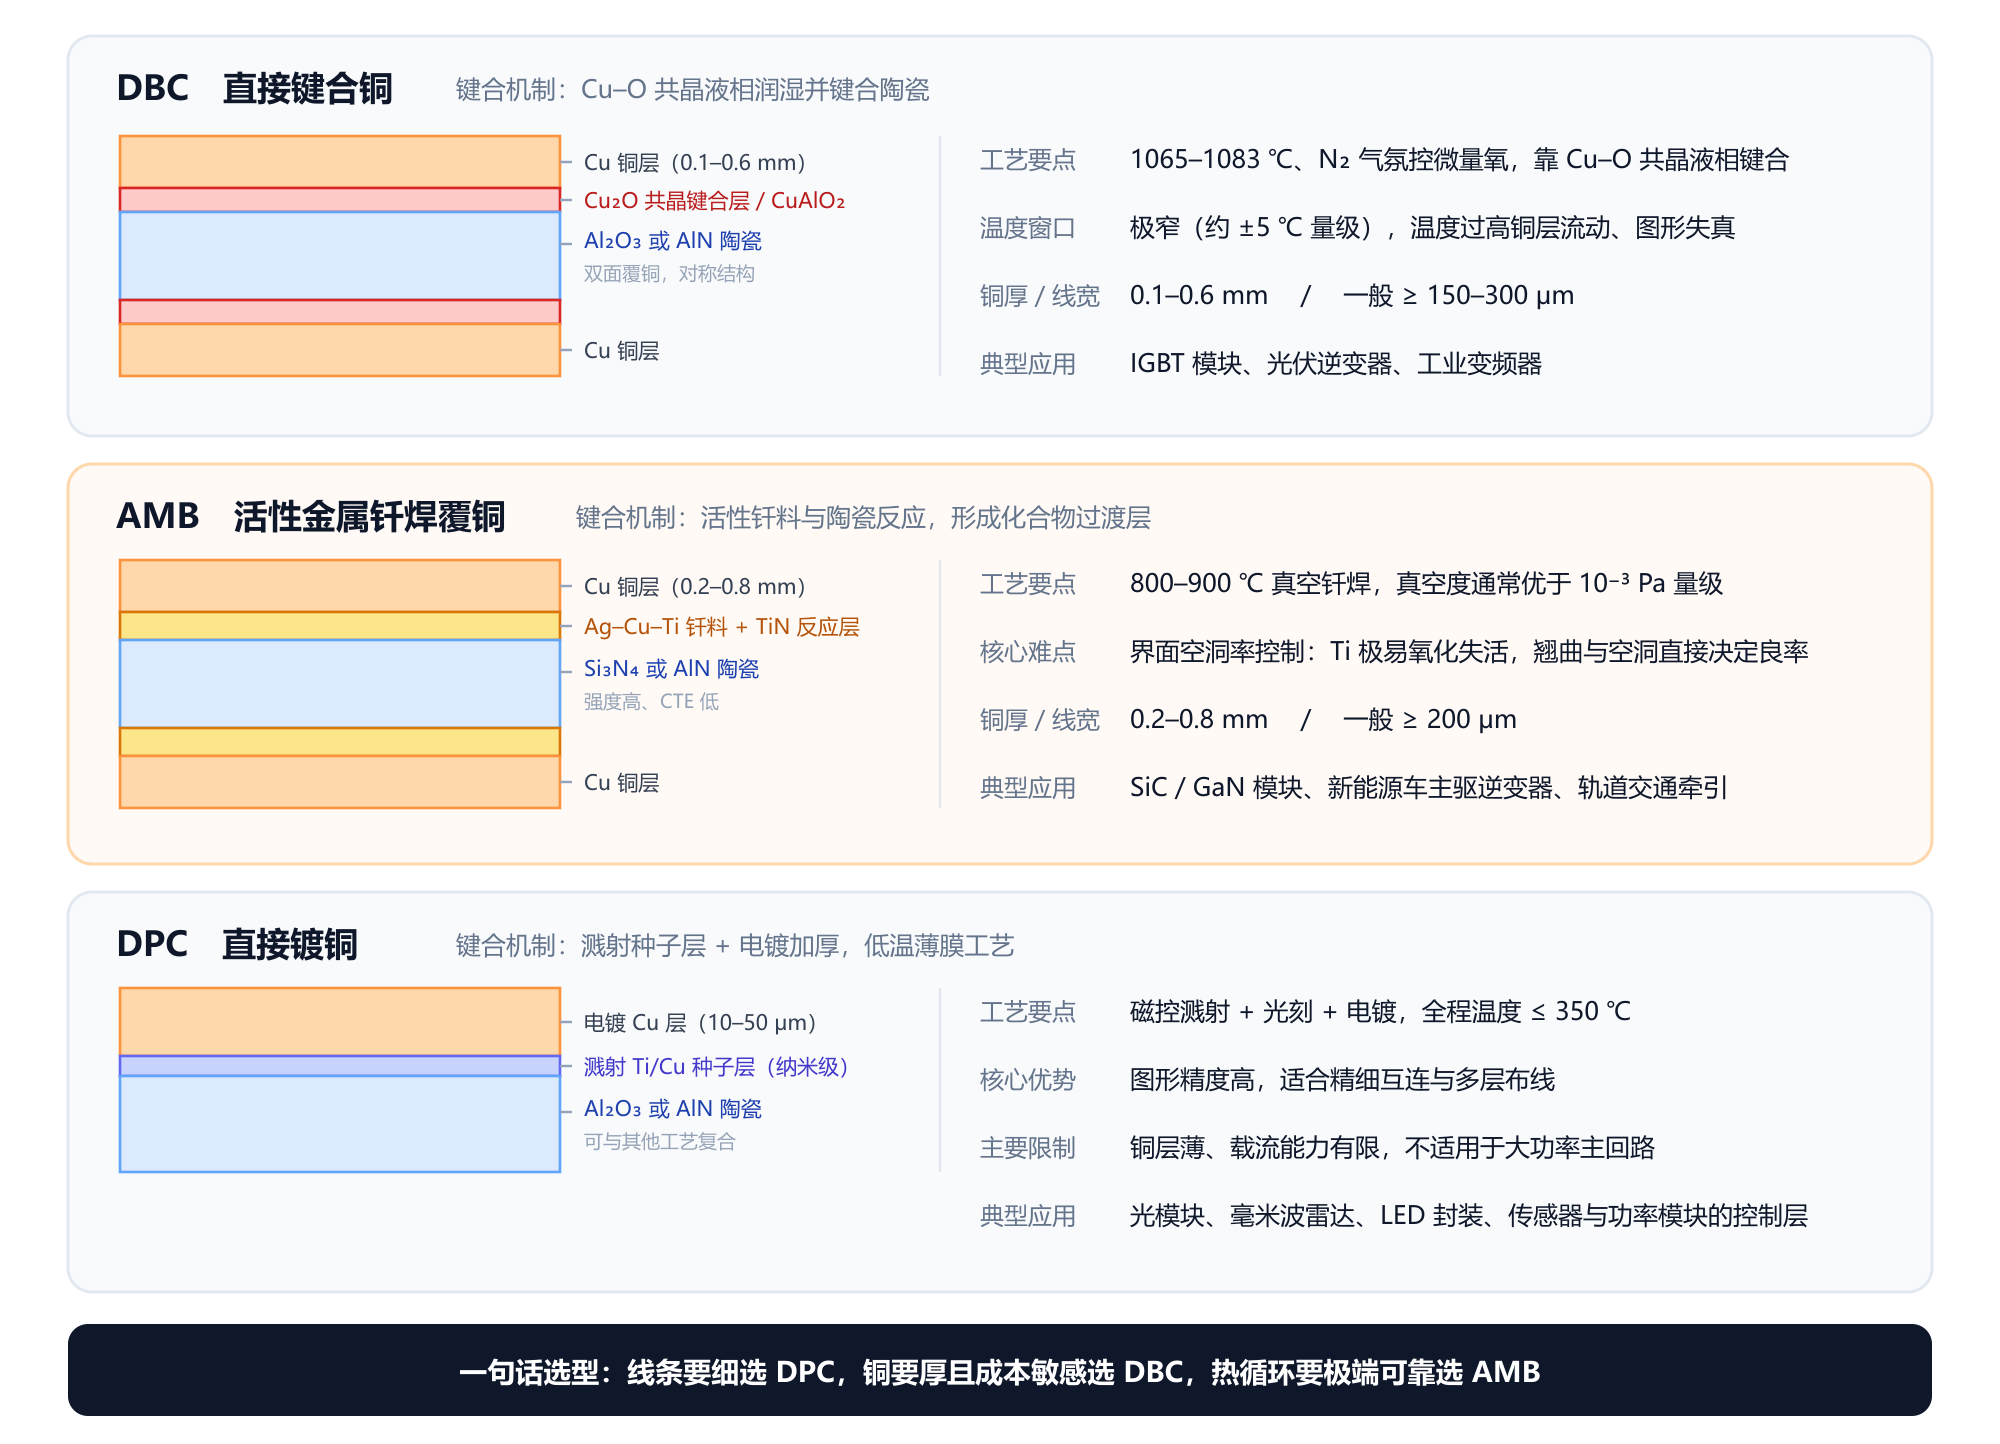
(图4)DBC / AMB / DPC:三种陶瓷覆铜工艺的结构与分工
核心优势:量产成本低、效率高、工艺成熟,适合大规模普及。
核心短板:界面过渡层稳定性有限,热循环次数远低于AMB,高温、高频、大工况下易出现分层、开裂,可靠性上限较低。
核心应用:消费电子、普通工业控制、中低功率家电模组。
三条工艺的分工:一句话看清选型逻辑
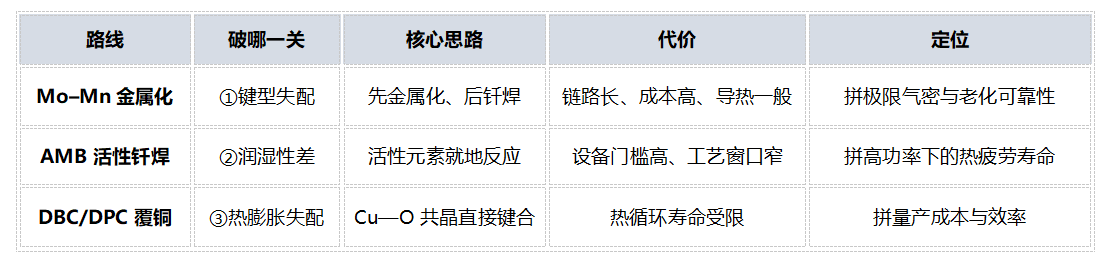
一句话概括:Mo–Mn 拼极限密封,AMB 拼功率可靠性,DBC 拼量产成本。
这些工艺,藏在哪些产业里
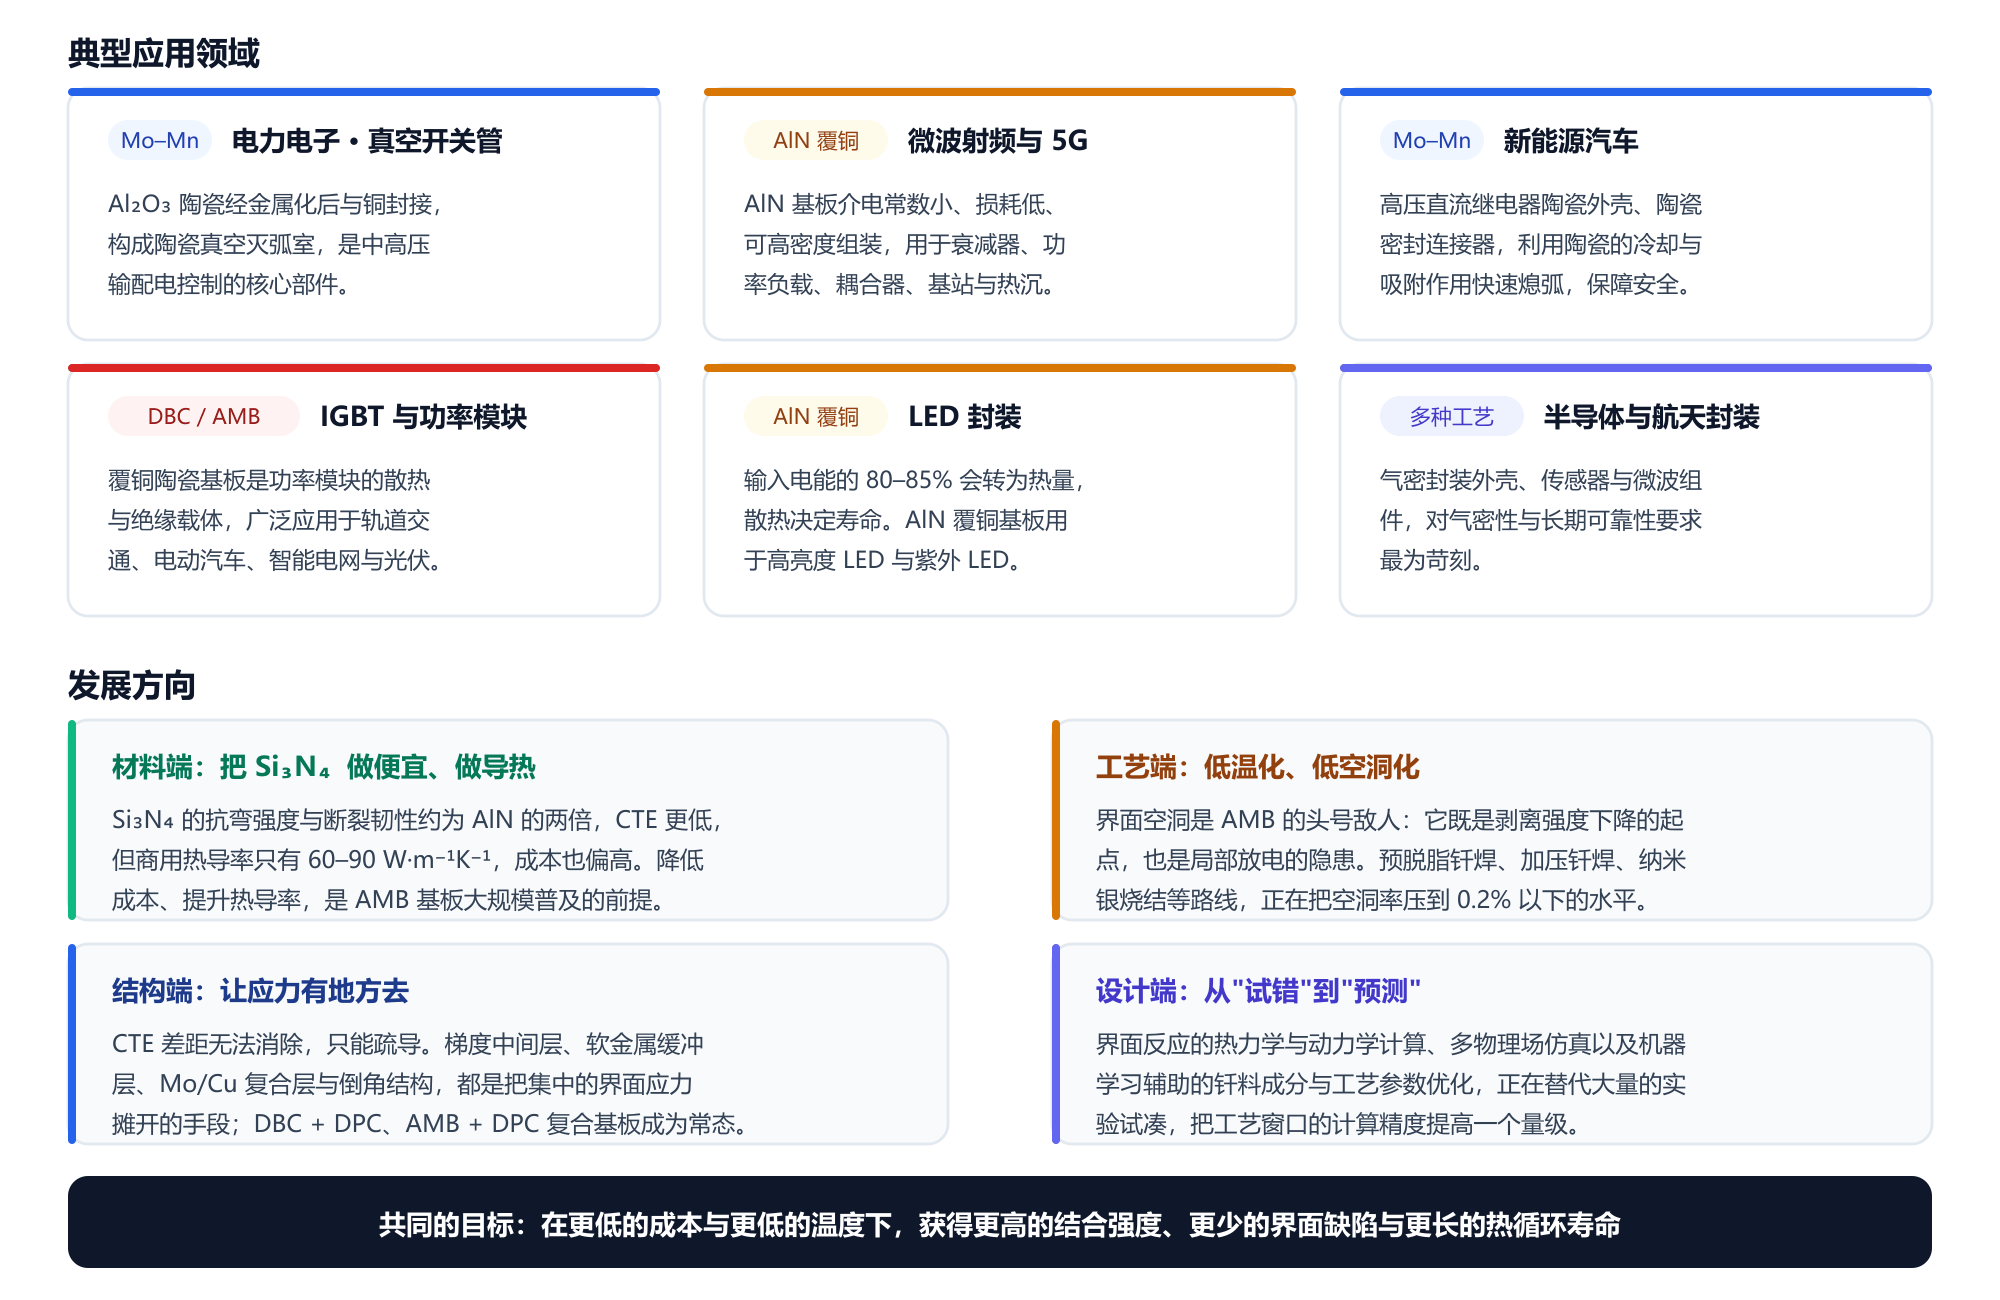
(图5)应用版图与发展方向
陶瓷—金属连接不是一项”实验室里的单项技术”,而是十几个产业共同的底层工艺:
① 电力电子。陶瓷真空灭弧室(真空开关管)是氧化铝陶瓷经金属化后与铜封接成一体的部件,是中高压电力开关的核心。它依靠管内真空优良的绝缘性,在中高压电路切断电源后迅速熄弧并抑制电流,具有节能、防爆、体积小、维护费用低、运行可靠、无污染等特点,主要用于电力输配电控制系统。
② 微波射频与 5G 通信。氮化铝陶瓷基板具有介电常数小、介电损耗低、绝缘且耐腐蚀、可高密度组装的优势,其覆铜基板可用于射频衰减器、功率负载、功分器、耦合器等无源器件,以及通信基站、光通信用热沉、高功率无线通讯、芯片电阻等领域。
③ 新能源汽车。继电器是汽车上应用最多的电子元器件之一。高压直流继电器带载开断时会产生电弧,陶瓷外壳凭借冷却和表面吸附作用使电弧迅速熄灭,杜绝电路因电弧引发的短路起火。此外还有陶瓷密封连接器等产品。
④ IGBT 与功率模块。IGBT 输出功率高、发热量大,散热是关键,必须选用陶瓷基板强化散热。氮化铝、氮化硅陶瓷基板具有热导率高、与硅匹配的热膨胀系数、高电绝缘等优点,广泛应用于轨道交通、航天航空、电动汽车、智能电网、太阳能发电、变频家电、UPS 等领域。氮化硅陶瓷覆铜板因可以焊接更厚的无氧铜、可靠性更高,在电动汽车用高可靠功率模块中应用前景广泛。
⑤ LED 封装。对现有LED 光效水平而言,输入电能约 80–85% 转变成热量,且芯片面积小、工作电流大,散热是 LED 封装必须解决的关键问题。氮化铝陶瓷基板因导热性好、散热快、成本相对合适,广泛应用于高亮度 LED 封装、紫外 LED 等领域。
⑥ 半导体与航天封装。气密封装外壳、传感器、微波组件等,对气密性与长期可靠性要求最为苛刻。
技术落地革新:C50陶瓷机实现陶瓷-金属复合材料一体化打印
看完传统DBC、AMB、Mo/Mn金属化三大主流工艺,不难发现,现阶段异质接合技术虽成熟,但始终存在工艺链路长、配方验证慢、定制化成本高、研发周期久的行业痛点。针对行业研发与轻量化量产痛点,C50陶瓷3D打印机打破了传统陶瓷与金属复合成型的技术桎梏,跳出传统焊接、钎焊、金属化的接合逻辑,以一体化数字化成型方案,实现陶瓷-金属复合材料直接打印成型,为功率封装、精密构件、航空航天新材料研发提供全新路径。

(图6)左侧采用氧化铝与不锈钢异质连接工艺制备,右侧采用氧化铝与钛异质连接工艺制备
依托高精度下沉式SLA激光固化核心技术,C50陶瓷机搭载全参数开放调控体系,可灵活适配陶瓷基体+金属粉体增强的复合浆料体系,支持氧化铝、氮化铝等功率陶瓷基材与多种金属组分的精准复合成型。设备可自主调控激光功率、扫描速度与固化参数,完美匹配异质复合材料的固化特性,可一次性完成陶瓷金属复合结构成型。

相较于传统工艺,C50陶瓷机的核心落地优势十分突出:
✅ 极致降本提效,缩短研发周期:设备可完成材料配方验证、结构迭代、样品试制,可快速完成数十组复合材料配方测试,将新材料研发周期从数月压缩至数周,极大降低研发试错成本。
✅ 界面结构可控,适配高端工况:数字化均匀固化成型,规避传统工艺界面空洞、应力不均、分层开裂等通病,陶瓷与金属组分微观结合更均匀,热稳定性、抗热震性能优异,成型构件可耐受-60℃至1200℃宽温域循环工况,满足高端功率器件、航空精密构件的可靠性要求。
✅ 一机多能,适配全场景需求:打破材料适配局限,兼顾纯陶瓷成型、陶瓷-金属复合成型、多组分梯度材料成型,既能满足高校、企业的前沿材料科研验证,也可适配小批量、定制化工业构件生产,设备利用率远超传统专线设备。
✅ 低门槛产业化,适配国产化迭代:万元级设备定位,无需高额产线投入,即可实现高端陶瓷金属复合材料的自主研发与制备,完美适配当前功率器件、新材料领域国产化替代的迭代需求。
主要参考文献
[1] 范彬彬, 赵林, 谢志鹏. 陶瓷与金属连接的研究及应用进展[J]. 陶瓷学报, 2020, 41(1): 9–21. DOI: 10.13957/j.cnki.tcxb.2020.01.002.
奇迹智能简介

江苏奇迹智能制造科技有限公司是东吴科技领军人才企业,专注于3D打印(增材制造)相关产品的研发、生产与销售,现已建立涵盖3D打印设备、软件、耗材、扫描及服务的完整产业链,核心产品含多系列陶瓷3D打印机及配套浆料,适配高端领域复杂构件成型,满足不同客户需求。公司拥有专利四十余项、授权著作权近百项,3D打印设备通过国家级增材质量检验及CE/EMC/ROHS等国际认证,品质可靠获市场认可。